
6/12 - 6/25

Todos los movimientos son hidráulicos.
Todos los movimientos de la máquina están controlados por una unidad de motobomba de alta eficiencia (accionada por un inversor), ubicada en el depósito de aceite y fácilmente inspeccionable.
planos de máquinas especiales
El diseño original de las placas de la máquina permite el montaje únicamente de los troqueles, reduciendo así significativamente el tamaño y el coste de los moldes.
Movimientos
La prensa está controlada por microprocesadores que supervisan y gestionan los movimientos, tiempos y temperaturas del ciclo de producción.
Hidráulica proporcional
Gracias al sistema hidráulico proporcional, la máquina gestiona y memoriza las presiones durante las fases del ciclo.
Máxima seguridad
Certificación CE.
Seguridad contra el moho
Enfoque de baja presión, con umbral de presión ajustable.
Pantalla táctil a color
Salida USB y conexión Ethernet (Modbus TCP) de serie u OPC-UA (opcional).
Gestión de refrigeración
La cantidad de flujo de refrigerante en varios puntos de la prensa, incluido el molde, se puede ajustar mediante un caudalímetro.
Para temperaturas de molde de hasta 90 °C, está disponible un controlador de temperatura específico para Babyplast con la opción de control directo (encendido/apagado, temperaturas, alarmas) desde la máquina.
Calentar el molde o la cámara caliente
Para temperaturas de molde de hasta 200 °C, la máquina incluye de serie dos zonas de calentamiento de 230 V. Estas permiten controlar la temperatura del molde directamente desde la pantalla mediante la inserción de resistencias calefactoras y termopares. Estas mismas zonas también pueden utilizarse para controlar una boquilla o un canal caliente.
Inyección descentralizada
La unidad de inyección dispone de dos posiciones: una central y otra 25 mm más abajo. En el caso de una impresión única, donde la inyección central no es posible (por razones estéticas), la cavidad puede mantenerse centrada en los planos inyectando por un lado.
-
Pantalla táctil LCD retroiluminada de 8 pulgadas
-
10 idiomas diferentes seleccionables
-
Las páginas se pueden consultar fácilmente gracias a las teclas multifunción.
-
Control de calidad en 8 parámetros de ciclo
-
Control de temperatura PID (hasta 420 °C)
-
5 zonas de control de temperatura, 2 zonas libres para regulación de temperatura del molde o del canal caliente, 230 V
-
Gestiona y almacena más de 1000 ciclos de producción.
-
Copia de seguridad del programa de salida USB
-
Conexión Ethernet: Modbus TCP – OPC UA (opcional)
-
Control de presión con transductor electrónico
-
Posición de inyección y control de cierre con transductores lineales
-
Hidráulica proporcional
-
Bomba de motor insonorizada controlada por inversor
-
Tarjeta Euromap 67 (opcional)
-
Ahorro en la construcción de moldes gracias a las placas porta-matrices de la máquina.
-
Bajos costes de funcionamiento – potencia instalada de 3 kW – consumo eléctrico medio inferior a 2 kWh – refrigeración de aproximadamente 120 l/h
-
Grupo de inyección descentralizada disponible en dos versiones:
-
6/12: 5 pistones de 3 a 15 cm³ con presiones de 2650 a 815 bar
-
6/25: 5 pistones de 16 a 24 cm³ con presiones de 1535 a 680 bar
-
-
Salida para control auxiliar
-
Circuito de refrigeración (6 zonas)
-
banda de tolerancia de temperatura
-
Extracción hidráulica con sensor de control de retorno del extractor
-
Gestión de gatos hidráulicos y soplado de aire (opcional)
-
Control y almacenamiento integrados de la energía absorbida (opcional)
Ventajas
Calidad de las piezas producidas
-
Molde de pocas cavidades . Se logra fácilmente una precisión dimensional. Gracias al bajo coste por hora, es posible ofrecer precios competitivos incluso con moldes de pocas cavidades.
-
Equilibrado sencillo de la disposición de las cavidades . Equilibrar la inyección en moldes de pocas cavidades es sencillo y permite una mínima cantidad de bebederos.
-
Temperatura homogénea del molde . Gracias al acondicionamiento directo sobre el troquel.
-
Laminación de resina sin tensiones por fricción. Gracias a su exclusivo sistema de laminación por bolas, la temperatura en el cilindro de laminación es homogénea y cada gránulo se lamina por contacto directo con el metal caliente. Esto evita el sobrecalentamiento de la resina debido a la fricción.
-
Corto tiempo de retención de la resina en la unidad de inyección . Gracias al pequeño tamaño de la cámara de plastificación (15 cm³), el material permanece a la temperatura de transformación durante un corto tiempo incluso en el caso de pesos inferiores a un gramo.
Bajo costo de producción
Bajo consumo energético . Solo 3 kW de potencia instalada, con inversor para gestionar la velocidad del motor. Consumo en ciclo de 1 a 2 kWh.
Reducción de los tiempos de cambio de molde y material . Troqueles fijados con dos tornillos por lado, centrados en las platinas de la máquina. Cambio de material y color con aproximadamente 100/150 g.
Baja relación de colada/pieza . Inyección directa en la matriz que reduce la colada. Peso medio de colada para 4 cavidades: 0,6 g.
Bajo consumo para la refrigeración del molde . Las dimensiones del molde se reducen a solo los troqueles, lo que resulta en una reducción del tiempo y la energía (refrigeración/calentamiento) necesarios para alcanzar y mantener la temperatura correcta del molde.
Isla de producción en menos de 1 m² . Gracias a su tamaño compacto (1 x 0,6 m), es posible tener una isla de producción completa (máquina – refrigerador – fuente de alimentación – separador de fundición – deshumidificador – robot) en menos de 1 m².
Flexibilidad para la producción en grandes volúmenes . Al distribuir la producción entre varias máquinas, solo se detiene una parte de la línea en caso de problema. Es posible producir lotes de diferentes colores simultáneamente. Comenzando con tiradas pequeñas, se puede aumentar la producción replicando la máquina o el molde.
Baja inversión en el molde
Moldes de pocas cavidades . Gracias al bajo coste por hora de la máquina (aproximadamente de 2 € a 2,5 €/h), es posible lograr bajos costes de producción incluso con moldes de pocas cavidades. Especialmente para piezas técnicas donde los costes de cavidad son elevados (uso de guías, etc.), el ahorro que supone reducir el número de cavidades conlleva una importante reducción de costes.
Construcción únicamente de los troqueles . Gracias al concepto especial que desarrollamos, que utiliza placas de máquina que actúan como porta moldes, para producir con Babyplast es suficiente construir únicamente los troqueles, evitando el uso de placas porta moldes.
Mini sistemas de canal caliente con hasta 16 puntos de inyección . Debido al uso generalizado de Babyplast, los principales fabricantes de sistemas de canal caliente (Ewikon, Thermoplay, Gunter, Witosa y Asso) han desarrollado mini sistemas de canal caliente específicos para Babyplast, con hasta 16 puntos de inyección. En algunos casos, una boquilla especial permite la inyección directa desde la máquina a la pieza sin necesidad de un sistema de canal caliente.
Miniplacas estandarizadas . Existe una gama de placas estandarizadas para moldes Babyplast (fabricadas por Meusburger) en varios tipos de acero, que solo requieren la construcción de la cavidad. Esto permite un ahorro considerable en tiempo y costes de fabricación del molde.
Accesorios

Puerta neumática
C10012000 - Protector neumático para moldes. Incluye control bimanual para apertura/cierre e inicio del ciclo de la máquina.

trozos de desecho
C10013300 - Clasificador neumático para el rechazo de piezas defectuosas. Instalado en la separadora de rodillos de fundición "RB026SR", activa el sistema de control de calidad de la máquina. En cada ciclo que exceda los parámetros de tolerancia establecidos, el clasificador neumático se activará, separando las piezas defectuosas de la fundición.

termorregulador
RB035TRM - Controlador de temperatura para moldes Babyplast. Temperatura máxima: 90 °C. Disponible con interfaz para control directo desde la máquina. Para temperaturas de molde superiores a 90 °C y hasta 200 °C, utilice resistencias eléctricas Babyplast controladas directamente desde la máquina.

Separador de fundición de rodillos
RB027SR - Gracias a su pequeño tamaño (900x100 mm) y facilidad de instalación, es posible separar las piezas producidas por la fundición de una manera sencilla y económica.
Se puede instalar en todos los modelos Babyplast.

Deshumidificador
RB051DE - F. Deshumidificador Micro2000
-
Cap. 1.5 dmc.
-
1/230V/50Hz -250W
-
Temperatura máxima 180 °C
Incluye fuente de alimentación Venturi con sensor de carga - Adaptador Babyplast.

panel eléctrico
RB018QA - Panel de alimentación auxiliar - CE - controlado por la máquina. En caso de alarma, corta la alimentación a los auxiliares.
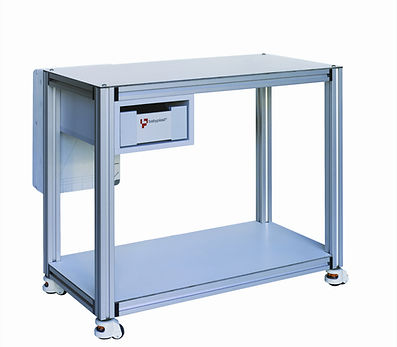
Banco
RB002BA - Banco de trabajo móvil de aluminio con ruedas y patas integradas. Diseñado para un refrigerador y un soporte para moldes. 600x1000 h 900.

Mesa giratoria
RB24TR/E - Mesa giratoria eléctrica (diámetro 170 mm) con circuito de refrigeración integrado, para moldes de dos componentes o montaje de moldes. Accionada por un inversor y controlada directamente desde la pantalla Babyplast. Para usar en combinación con las unidades de inyección Babyplast (UAI).

Refrigerador
RB003AT - Refrigerador
-
Potencia de refrigeración: 3,9 kW
-
Potencia absorbida: 1,5 kW
-
575x445 h.640
-
peso 77 kg
-
230 V/1/50/60 Hz

Boquillas
Existen diversos tipos de boquillas para satisfacer diferentes necesidades:

Soplo aire
RB017SA - Soplador de aire regulable, aplicable a la placa móvil, completo con válvula de control.

Unidad hidráulica para gatos
RB004MI - Unidad hidráulica para el control y accionamiento de gatos.

Picker
RB092PMF - Picker - Separador neumático de piezas fundidas, para evacuar la pieza fundida en la parte trasera de la máquina.Se instala en la parte trasera de la máquina y se controla directamente desde la pantalla de Babyplast. Las páginas de control solo están disponibles en pantallas táctiles de 8".
Configuraciones

2K - Moldeo bimaterial
Los modelos Babyplast 6/12 y 6/25 permiten moldear piezas en dos materiales diferentes mediante la instalación de una segunda unidad de inyección (Babyplast UAI) para moldeo de dos componentes o ensamblaje de moldes. La unidad UAI es completamente autónoma (con controles electrónicos e hidráulicos independientes), fácilmente desmontable y utilizable en máquinas estándar, acoplándola directamente al molde.

Laminación
La configuración estándar de la máquina incluye una unidad de plastificación basada en un principio de funcionamiento original de Babyplast, especialmente indicada para el moldeo de tecnopolímeros, aunque también apta para todo tipo de materiales (MIM, CIM, Hotmelt, etc.). Opcionalmente, se ofrece una unidad de plastificación por tornillo para materiales con una dureza Shore A muy baja. Gracias al diseño modular de la máquina, las unidades de plastificación son intercambiables.

Grupo de inyección