
6/12 Hy - 6/25 Hy 10/12 Hy - 10/25 Hy

Principio de funcionamiento "híbrido" (inyección eléctrica)
Las versiones «Híbridas» (6/12Hy, 6/25Hy, 10/12Hy y 10/25Hy) cuentan con inyección accionada por un motor sin escobillas controlado por un inversor y con posicionamiento mediante encoder para un moldeo de alta precisión a altas velocidades de inyección. El resto de los movimientos de la máquina se controlan mediante una motobomba de alta eficiencia (accionada por un inversor), ubicada en el depósito de aceite y de fácil inspección.
planos de máquinas especiales
El diseño original de las placas de la máquina permite el montaje únicamente de los troqueles, reduciendo así significativamente el tamaño y el coste de los moldes.
Movimientos
La prensa está controlada por microprocesadores que supervisan y gestionan los movimientos, tiempos y temperaturas del ciclo de producción.
Hidráulica proporcional
A excepción de la inyección eléctrica, todos los demás movimientos durante las fases del ciclo se gestionan mediante hidráulica proporcional.
Máxima seguridad
Certificación CE.
Seguridad contra el moho
Enfoque de baja presión, con umbral de presión ajustable.
Pantalla táctil a color
Salida USB y conexión Ethernet Modbus TCP de serie u OPC UA (opcional)
Gestión de refrigeración
La cantidad de flujo de refrigerante en varios puntos de la prensa, incluido el molde, se puede ajustar mediante un caudalímetro.
Para temperaturas de molde de hasta 90 °C, está disponible un controlador de temperatura específico para Babyplast con la opción de control directo (encendido/apagado, temperaturas, alarmas) desde la máquina.
Calentar el molde o la cámara caliente
Para temperaturas de molde de hasta 200 °C, la máquina incluye de serie dos zonas de calentamiento de 230 V. Estas permiten controlar la temperatura del molde directamente desde la pantalla mediante la inserción de resistencias calefactoras y termopares. Estas mismas zonas también pueden utilizarse para controlar una boquilla o un canal caliente.
Inyección descentralizada
La unidad de inyección dispone de dos posiciones: una central y otra 25 mm más abajo. En el caso de una impresión única, donde la inyección central no es posible (por razones estéticas), la cavidad puede mantenerse centrada en los planos inyectando por un lado.
-
Inyección eléctrica – alta precisión y velocidad (10/12Hy 250 mm/seg – 10/25 125 mm/seg)
-
Pantalla táctil LCD retroiluminada de 8 pulgadas
-
10 idiomas diferentes seleccionables
-
Las páginas se pueden consultar fácilmente gracias a las teclas multifunción.
-
Control de calidad en 8 parámetros de ciclo configurables
-
Control de temperatura PID (hasta 420 °C)
-
5 zonas de control de temperatura, 2 zonas libres para regular la temperatura del molde o del canal caliente, 230 V
-
Gestiona y almacena más de 1000 ciclos de producción.
-
Copia de seguridad del programa de salida USB
-
Conexión Ethernet: Modbus TCP – OPC US (opcional)
-
Control de presión con transductor electrónico
-
Control de la posición de inyección mediante codificador y cierre con transductores lineales
-
Hidráulica proporcional
-
Bomba de motor insonorizada controlada por inversor
-
Interfaz Euromap 67 (opcional)
-
Ahorro en la construcción de moldes gracias a las placas porta-matrices de la máquina.
-
Bajos costes de funcionamiento: consumo medio de electricidad inferior a 2 kWh; consumo de refrigeración de aproximadamente 120 l/h.
-
Grupo de inyección descentralizada disponible en dos versiones:
-
10/12Hy: 5 pistones de 3 a 15 cm³ con presiones de 2650 a 865 bar
-
10/25Hy: 5 pistones de 16 a 24 cm³ con presiones de 1240 a 550 bar
-
Salida para control auxiliar
-
Circuito de refrigeración (6 zonas)
-
banda de tolerancia de temperatura
-
Extracción hidráulica con sensor de control de retorno del extractor
-
Gestión de gatos hidráulicos y soplado de aire (opcional)
-
Control y almacenamiento integrados de la energía absorbida (opcional)
Ventajas
Calidad de las piezas producidas
Molde de pocas cavidades . Se logra fácilmente una precisión dimensional. Gracias al bajo coste por hora, es posible ofrecer precios competitivos incluso con moldes de pocas cavidades.
Equilibrado sencillo de la disposición de las cavidades . Equilibrar la inyección en moldes de pocas cavidades es sencillo y permite una mínima cantidad de bebederos.
Temperatura homogénea del molde . Gracias al acondicionamiento directo sobre el troquel.
Laminación de resina sin tensiones por fricción. Gracias a su exclusivo sistema de laminación por bolas, la temperatura en el cilindro de laminación es homogénea y cada gránulo se lamina por contacto directo con el metal caliente. Esto evita el sobrecalentamiento de la resina debido a la fricción.
Corto tiempo de retención de la resina en la unidad de inyección . Gracias al pequeño tamaño de la cámara de plastificación (15 cm³), el material permanece a la temperatura de transformación durante un corto tiempo incluso en el caso de pesos inferiores a un gramo.
Bajo costo de producción
Bajo consumo energético . Solo 3 kW de potencia instalada, con inversor para gestionar la velocidad del motor. Consumo en ciclo de 1 a 2 kWh.
Reducción de los tiempos de cambio de molde y material . Troqueles fijados con dos tornillos por lado, centrados en las platinas de la máquina. Cambio de material y color con aproximadamente 100/150 g.
Baja relación de colada/pieza . Inyección directa en la matriz que reduce la colada. Peso medio de colada para 4 cavidades: 0,6 g.
Bajo consumo para la refrigeración del molde . Las dimensiones del molde se reducen a solo los troqueles, lo que resulta en una reducción del tiempo y la energía (refrigeración/calentamiento) necesarios para alcanzar y mantener la temperatura correcta del molde.
Isla de producción en menos de 1 m² . Gracias a su tamaño compacto (1 x 0,6 m), es posible tener una isla de producción completa (máquina – refrigerador – fuente de alimentación – separador de fundición – deshumidificador – robot) en menos de 1 m².
Flexibilidad para la producción en grandes volúmenes . Al distribuir la producción entre varias máquinas, solo se detiene una parte de la línea en caso de problema. Es posible producir lotes de diferentes colores simultáneamente. Comenzando con tiradas pequeñas, se puede aumentar la producción replicando la máquina o el molde.
Baja inversión en el molde
Moldes de pocas cavidades . Gracias al bajo coste por hora de la máquina (aproximadamente de 2 € a 2,5 €/h), es posible lograr bajos costes de producción incluso con moldes de pocas cavidades. Especialmente para piezas técnicas donde los costes de cavidad son elevados (uso de guías, etc.), el ahorro derivado de la reducción del número de cavidades supone una importante reducción de costes.
Construcción únicamente de los troqueles . Gracias al concepto especial que desarrollamos, que utiliza placas de máquina que actúan como porta moldes, para producir con Babyplast es suficiente construir únicamente los troqueles, evitando el uso de placas porta moldes.
Mini sistemas de canal caliente con hasta 16 puntos de inyección . Debido al uso generalizado de Babyplast, los principales fabricantes de sistemas de canal caliente (Ewikon, Thermoplay, Gunter, Witosa y Asso) han desarrollado mini sistemas de canal caliente específicos para Babyplast, con hasta 16 puntos de inyección. En algunos casos, una boquilla especial permite la inyección directa desde la máquina a la pieza sin necesidad de un sistema de canal caliente.
Miniplacas estandarizadas . Existe una gama de placas estandarizadas para moldes Babyplast (fabricadas por Meusburger) en varios tipos de acero, que solo requieren la construcción de la cavidad. Esto permite un ahorro considerable en tiempo y costes de fabricación del molde.

Puerta neumática
C10012000 - Protector neumático de molde. Incluye control a dos manos para cerrar/abrir e iniciar el ciclo de la máquina.

Piezas de desecho
C10013300 - Clasificador neumático para rechazar piezas no conformes. Instalado en el separador de rodillos de fundición "RB026SR", activa el sistema de control de calidad de la máquina. En cada ciclo fuera de los parámetros de tolerancia establecidos, se activa el clasificador neumático, desviando las piezas no conformes de la fundición.

Termorregulador
RB035TRM - Controlador de temperatura para moldes Babyplast. Temperatura máxima: 90 °C. Disponible con interfaz para control directo desde la máquina. Para temperaturas de molde superiores a 90 °C y hasta 200 °C, utilice resistencias eléctricas Babyplast controladas directamente desde la máquina.

Separador
RB027SR - Gracias a sus reducidas dimensiones (900x100mm) y facilidad de instalación, es posible separar las piezas producidas de la fundición de forma sencilla y económica.
Se puede instalar en todos los modelos de Babyplast.

Deshumidificador
RB051DE - Deshumidificador F. Micro2000
-
capítulo 1.5 dmc.
-
1/230 V/50 Hz -250 W
-
temperatura máxima 180°C
Completo con fuente de alimentación venturi con sensor de carga - adaptador Babyplast.

Panel eléctrico
RB018QA - Panel de alimentación auxiliar - CE - controlado por la máquina. Si se activa una alarma, corta la alimentación de los auxiliares.
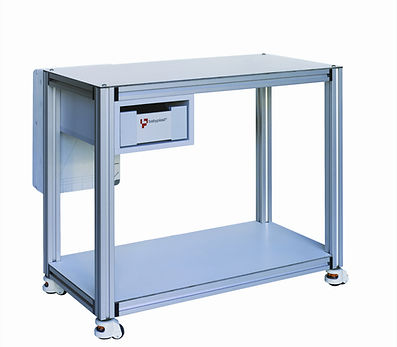
Banco
RB002BA - Mostrador móvil de aluminio con ruedas giratorias y base integrada. Diseñado para insertar en el refrigerador. 600 x 1000 x 900 mm.

Mesa giratoria
RB24TR/E - Mesa giratoria eléctrica (diámetro de 170 mm) con circuito de refrigeración integrado, para moldes de dos componentes o ensamblaje de moldes. Accionada por inversor y controlada directamente desde la pantalla Babyplast. Para usar en combinación con unidades de inyección Babyplast (UAI).

Refrigerador
RB003AT - Refrigerador
-
Potencia de refrigeración 3,9 kW
-
Potencia absorbida 1,5 Kw
-
575x445 h.640
-
peso 77 kg
-
230 V/1/50/60 Hz

Boquillas
Hay varios tipos de boquillas disponibles para adaptarse a diferentes necesidades:

Soplador de aire
RB017SA - Soplador de aire regulable, aplicable a la placa móvil, completo con válvula de control.

Grupo hidráulico para machos
RB004MI - Unidad hidráulica para el control y accionamiento de machos.

Picker
RB092PMF - Picker - Separador neumático de piezas fundidas, para evacuar la pieza fundida en la parte trasera de la máquina.
Se instala en la parte trasera de la máquina y se controla directamente desde la pantalla de Babyplast. Las páginas de control solo están disponibles en pantallas táctiles de 8".
Configuraciones

Moldeo bimaterial 2K
Babyplast 10/12 e 10/25 in grado di stampare pezzi in due diversi materiali, installando un secondo gruppo iniezione (UAI Babyplast) per lo stampaggio bi-componente o mould assembly. Il gruppo UAI è un’unità completamente autonoma (ha un controllo elettronico e idraulico distinto), ed è facilmente removibile e utilizzabile su macchine standard fissandola direttamente sullo stampo.

Plastificación
La macchina in configurazione standard dispone di un gruppo di plastificazione che si basa su un principio di funzionamento originale Babyplast particolarmente adatto allo stampaggio di tecnopolimeri, ma comunque indicato per tutti i materiali (MIM CIM Hotmelt ecc), o in opzione è disponibile un gruppo di pastificazione a vite per materiali a bassissimo valore Shore A. Grazie al concetto modulare della macchina, i gruppi di plastificazione sono intercambiabili.

Grupo de inyección